


ਮੋਲਡ ਉਤਪਾਦਨ ਲਾਈਨ
Dec 13, 2025
ਇੱਕ ਸੁਨੇਹਾ ਛੱਡ ਦਿਓ
ਮੋਲਡ ਉਤਪਾਦਨ ਲਾਈਨ
ਸਟੀਲ ਦੇ ਬਲਾਕ ਆਇਤਾਕਾਰ ਬਿਲੇਟ ਦੇ ਰੂਪ ਵਿੱਚ ਆਉਂਦੇ ਹਨ। ਮਿਆਰੀ ਉਤਪਾਦਨ ਵਾਲੀਅਮ ਲਈ P20 ਗ੍ਰੇਡ. ਸਮਗਰੀ ਸਰਟੀਫਿਕੇਟ ਮਿੱਲ ਤੋਂ 28-32 HRC ਪ੍ਰੀ-ਕਠੋਰਤਾ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ। ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੀ ਲੋੜ ਨਹੀਂ ਹੈ। ਪਿਛਲੇ 500,000 ਚੱਕਰਾਂ ਨੂੰ ਚਲਾਉਣ ਦੀ ਉਮੀਦ ਵਾਲੇ ਉੱਚ-ਆਵਾਜ਼ ਵਾਲੇ ਟੂਲਾਂ ਲਈ, ਦੁਕਾਨ H13 ਜਾਂ S136 ਸਟੇਨਲੈੱਸ 'ਤੇ ਬਦਲ ਜਾਂਦੀ ਹੈ। ਇਹਨਾਂ ਨੂੰ ਰਫ਼ ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਬਾਅਦ ਸਖ਼ਤ ਹੋਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਸਮਾਂ-ਸਾਰਣੀ ਵਿੱਚ ਇੱਕ ਹਫ਼ਤਾ ਅਤੇ ਲਾਗਤ ਵਿੱਚ 20-30% ਦਾ ਵਾਧਾ ਹੁੰਦਾ ਹੈ।
ਪਹਿਲੀ ਮਸ਼ੀਨਿੰਗ ਕਾਰਵਾਈ ਬਲਾਕ ਨੂੰ ਵਰਗ ਬਣਾ ਦਿੰਦੀ ਹੈ ਅਤੇ ਮਾਊਂਟਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਕੱਟ ਦਿੰਦੀ ਹੈ। ਬੋਲਟ ਹੋਲ, ਲੋਕੇਟਿੰਗ ਪਿੰਨ, ਵਾਟਰਲਾਈਨ ਐਂਟਰੀਆਂ। ਇਹ ਕੰਮ ਰਵਾਇਤੀ ਮਿਲਿੰਗ ਮਸ਼ੀਨ 'ਤੇ ਹੁੰਦਾ ਹੈ। ਕੁਝ ਖਾਸ ਨਹੀਂ। ਬਲਾਕ ਫਿਰ ਕੈਵਿਟੀ ਰਫਿੰਗ ਲਈ CNC ਵੱਲ ਜਾਂਦਾ ਹੈ। ਗਾਹਕ ਦਾ ਇੱਕ 3D ਮਾਡਲ ਟੂਲਪਾਥ ਚਲਾਉਂਦਾ ਹੈ। ਫਾਈਨਿੰਗ ਪਾਸਾਂ ਲਈ ਸਾਰੀਆਂ ਸਤਹਾਂ 'ਤੇ 0.3-0.5mm ਸਟਾਕ ਛੱਡਦਾ ਹੈ। ਉਸ ਤੋਂ ਜ਼ਿਆਦਾ ਨੇੜੇ ਹੋਣ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰਨ ਨਾਲ ਟੂਲ ਡਿਫਲੈਕਸ਼ਨ ਅਤੇ ਚੈਟਰ ਮਾਰਕ ਜੋ ਬਾਅਦ ਵਿੱਚ ਪਾਲਿਸ਼ ਕਰਨ ਲਈ ਹਮੇਸ਼ਾ ਲਈ ਲੈ ਜਾਂਦੇ ਹਨ।
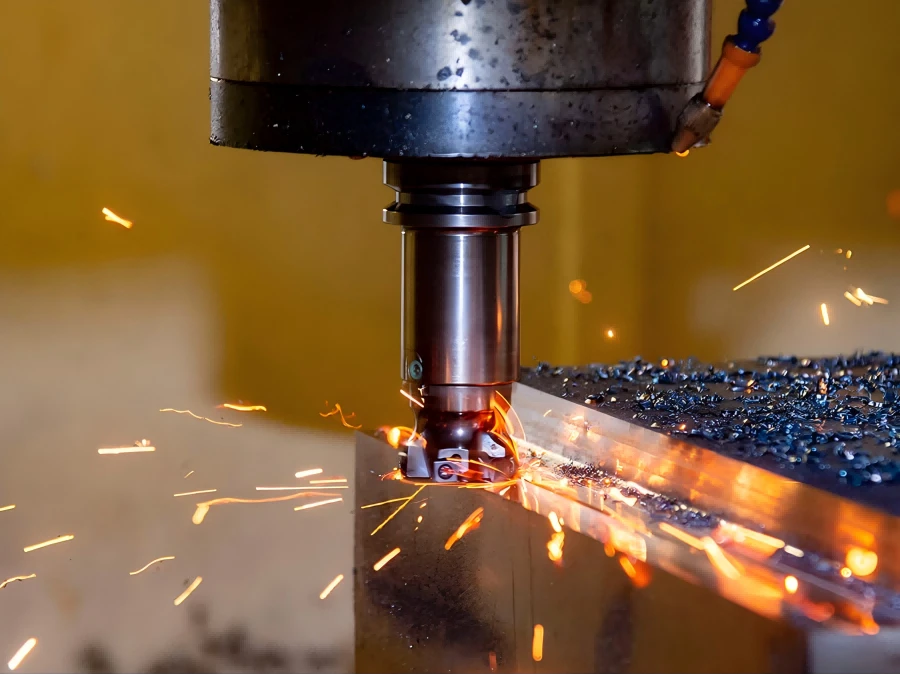

ਫਿਨਿਸ਼ ਮਸ਼ੀਨਿੰਗ ਕੈਵਿਟੀ ਦੇ ਮਾਪਾਂ ਨੂੰ ਅੰਤਮ ਨਮੂਨੇ 'ਤੇ ਲਿਆਉਂਦੀ ਹੈ। ਐਂਟੀਨਾ ਪਾਕੇਟ ਅਤੇ ਵਿਭਾਜਨ ਲਾਈਨ ਸਤਹਾਂ ਵਰਗੀਆਂ ਨਾਜ਼ੁਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ±0.02mm ਚੱਲਦੀ ਹੈ। ਜੇਬ ਦਾ ਫ਼ਰਸ਼ 0.01mm ਦੇ ਅੰਦਰ ਸਮਤਲ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਜਾਂ ਬੈਠਣ ਵੇਲੇ RFID ਇਨਲੇ ਚੱਟਾਨਾਂ ਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। 1mm ਅਤੇ 2mm ਵਿਆਸ ਵਿੱਚ ਬਾਲ ਅੰਤ ਦੀਆਂ ਮਿੱਲਾਂ ਕਰਵਡ ਸਤਹਾਂ ਨੂੰ ਸੰਭਾਲਦੀਆਂ ਹਨ। ਛੋਟੀ ਰੇਡੀਆਈ EDM 'ਤੇ ਜਾਂਦੀ ਹੈ।
ਇਲੈਕਟ੍ਰੋਡ ਕਟਿੰਗ ਕੈਵੀਟੀ ਮਸ਼ੀਨਿੰਗ ਦੇ ਸਮਾਨਾਂਤਰ ਚੱਲਦੀ ਹੈ। ਗ੍ਰੇਫਾਈਟ ਜਾਂ ਤਾਂਬਾ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਕੈਵਿਟੀ ਦੀ ਲੋੜ ਕੀ ਹੈ। ਗ੍ਰੇਫਾਈਟ ਮਸ਼ੀਨਾਂ ਤੇਜ਼ ਹਨ ਅਤੇ ਵਧੀਆ ਵੇਰਵੇ ਰੱਖਦੀਆਂ ਹਨ। ਕਾਪਰ ਸਟੀਲ ਵਿੱਚ ਬਿਹਤਰ ਸਤਹ ਫਿਨਿਸ਼ ਪੈਦਾ ਕਰਦਾ ਹੈ ਪਰ ਜਲਦੀ ਖਤਮ ਹੋ ਜਾਂਦਾ ਹੈ ਅਤੇ ਪ੍ਰਤੀ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਲਾਗਤ ਵੱਧ ਜਾਂਦੀ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਕੀਫੋਬ ਮੋਲਡ ਬਾਅਦ ਵਿੱਚ ਸੈਕੰਡਰੀ ਪਾਲਿਸ਼ਿੰਗ ਸਟੈਪ ਦੇ ਨਾਲ ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ।
EDM ਸਟੇਸ਼ਨ ਉਸ ਚੀਜ਼ ਨੂੰ ਸਾੜਦਾ ਹੈ ਜਿਸ ਤੱਕ CNC ਨਹੀਂ ਪਹੁੰਚ ਸਕਦਾ। ਤਿੱਖੇ ਅੰਦਰੂਨੀ ਕੋਨੇ. ਡੂੰਘੇ ਤੰਗ ਸਲਾਟ. ਲੰਬਕਾਰੀ ਕੰਧਾਂ ਦੇ ਨਾਲ ਲੋਗੋ ਦੇ ਵੇਰਵੇ। ਇਲੈਕਟ੍ਰੋਡ ਵਰਕਪੀਸ ਵਿੱਚ ਡੁੱਬ ਜਾਂਦਾ ਹੈ ਜਦੋਂ ਕਿ ਇਲੈਕਟ੍ਰਿਕ ਡਿਸਚਾਰਜ ਸਮੱਗਰੀ ਨੂੰ ਨਸ਼ਟ ਕਰ ਦਿੰਦਾ ਹੈ। ਬਰਨ ਦਾ ਸਮਾਂ ਡੂੰਘਾਈ ਅਤੇ ਸਤਹ ਖੇਤਰ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਲੋਗੋ ਰੀਸੈਸ 0.5mm ਡੂੰਘਾਈ ਵਿੱਚ 4 ਘੰਟੇ ਲੱਗ ਸਕਦੇ ਹਨ। ਮਸ਼ੀਨ ਡੂੰਘੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਰਾਤੋ-ਰਾਤ ਬਿਨਾਂ ਕਿਸੇ ਧਿਆਨ ਦੇ ਚੱਲਦੀ ਹੈ.

ਪਾਲਿਸ਼ਿੰਗ ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਉੱਲੀ ਨੂੰ ਇੱਕ ਚੰਗੇ ਤੋਂ ਵੱਖ ਕਰਦੀ ਹੈ। EDM ਸਟੀਲ ਸਤ੍ਹਾ 'ਤੇ ਇੱਕ ਰੀਕਾਸਟ ਪਰਤ ਛੱਡਦੀ ਹੈ। ਇਹ ਪਰਤ ਸਖ਼ਤ ਅਤੇ ਭੁਰਭੁਰਾ ਹੈ। ਪਾਲਿਸ਼ ਕਰਨਾ ਇਸ ਨੂੰ ਹਟਾ ਦਿੰਦਾ ਹੈ ਅਤੇ ਸਤਹ ਨੂੰ ਨਿਸ਼ਚਿਤ ਮੁਕੰਮਲ ਕਰਨ ਲਈ ਲਿਆਉਂਦਾ ਹੈ। SPI ਮਾਪਦੰਡ ਹਰੇਕ ਨੂੰ ਇੱਕ ਸਾਂਝਾ ਹਵਾਲਾ ਦਿੰਦੇ ਹਨ। A-1 ਮਿਰਰ ਫਿਨਿਸ਼ ਹੈ। B-1 ਕੁਝ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਲਾਈਨਾਂ ਦੇ ਨਾਲ ਵਧੀਆ ਪਾਲਿਸ਼ ਹੈ। ਸੀ-1 ਹਲਕੇ ਪੱਥਰਾਂ ਦੇ ਨਿਸ਼ਾਨ ਦਿਖਾਉਂਦਾ ਹੈ। ਕੀਫੋਬ ਸ਼ੈੱਲ ਆਮ ਤੌਰ 'ਤੇ B-2 ਜਾਂ B-3 ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ। ਉੱਚ ਗਲੌਸ ਦਾ ਅਰਥ ਹੈ ਉਤਪਾਦਨ ਦੇ ਦੌਰਾਨ ਵਧੇਰੇ ਪਾਲਿਸ਼ ਕਰਨ ਦਾ ਸਮਾਂ ਅਤੇ ਤੇਜ਼ੀ ਨਾਲ ਪਹਿਨਣਾ।
ਜੇ ਗਾਹਕ ਮੈਟ ਜਾਂ ਪੈਟਰਨ ਵਾਲੀਆਂ ਸਤਹਾਂ ਚਾਹੁੰਦਾ ਹੈ ਤਾਂ ਟੈਕਸਟਚਰ ਐਪਲੀਕੇਸ਼ਨ ਪਾਲਿਸ਼ ਕਰਨ ਤੋਂ ਬਾਅਦ ਹੁੰਦੀ ਹੈ। ਰਸਾਇਣਕ ਐਚਿੰਗ ਇੱਕ ਨਿਯੰਤਰਿਤ ਪੈਟਰਨ ਵਿੱਚ ਸਟੀਲ ਨੂੰ ਖਾਣ ਲਈ ਐਸਿਡ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਉੱਲੀ ਨੂੰ ਮਾਸਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਫਿਰ ਡੁਬੋਇਆ ਜਾਂਦਾ ਹੈ. ਈਚ ਦੀ ਡੂੰਘਾਈ ਆਮ ਟੈਕਸਟ ਲਈ 0.02-0.05mm ਚੱਲਦੀ ਹੈ। ਲੇਜ਼ਰ ਟੈਕਸਟਚਰ ਗੁੰਝਲਦਾਰ ਪੈਟਰਨਾਂ ਲਈ ਆਧਾਰ ਪ੍ਰਾਪਤ ਕਰ ਰਿਹਾ ਹੈ ਪਰ ਪ੍ਰਤੀ ਵਰਗ ਸੈਂਟੀਮੀਟਰ ਦੀ ਲਾਗਤ ਵੱਧ ਹੈ।
ਕੂਲਿੰਗ ਚੈਨਲ ਡ੍ਰਿਲਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੇ ਸ਼ੁਰੂ ਵਿੱਚ ਵਾਪਰਦੀ ਹੈ ਜਦੋਂ ਕਿ ਬਲਾਕ ਨੂੰ ਸੰਭਾਲਣਾ ਅਜੇ ਵੀ ਆਸਾਨ ਹੈ। ਬੰਦੂਕ ਦੀਆਂ ਮਸ਼ਕਾਂ ਸਟੀਲ ਰਾਹੀਂ ਸਿੱਧੀਆਂ ਛੇਕ ਕਰਦੀਆਂ ਹਨ। ਵਿਆਸ ਆਮ ਤੌਰ 'ਤੇ 8-12mm. ਵਿੱਥ ਅਤੇ ਡੂੰਘਾਈ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ ਕਿ ਮੋਲਡਿੰਗ ਦੌਰਾਨ ਗਰਮੀ ਕਿੱਥੇ ਕੇਂਦਰਿਤ ਹੁੰਦੀ ਹੈ। ਲੀਕ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਅਸੈਂਬਲੀ ਤੋਂ ਪਹਿਲਾਂ ਚੈਨਲ ਪਲੱਗ ਹੋ ਜਾਂਦੇ ਹਨ ਅਤੇ ਦਬਾਅ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਚੱਲ ਰਹੇ ਉੱਲੀ ਦੇ ਅੰਦਰ ਇੱਕ ਲੀਕ ਹੋਣ ਵਾਲੀ ਵਾਟਰਲਾਈਨ ਜੰਗਾਲ ਅਤੇ ਗੰਦਗੀ ਪੈਦਾ ਕਰਦੀ ਹੈ ਜੋ ਕਿਸੇ ਵੀ ਸਮੱਸਿਆ ਦਾ ਪਤਾ ਲਗਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਕਈ ਦਿਨਾਂ ਤੱਕ ਹਿੱਸਿਆਂ ਨੂੰ ਬਰਬਾਦ ਕਰ ਦਿੰਦੀ ਹੈ।

ਅਸੈਂਬਲੀ ਕੈਵਿਟੀ ਬਲਾਕ, ਕੋਰ ਬਲਾਕ, ਈਜੇਕਟਰ ਪਲੇਟਾਂ, ਗਾਈਡ ਪਿੰਨ ਅਤੇ ਮਾਊਂਟਿੰਗ ਹਾਰਡਵੇਅਰ ਨੂੰ ਇਕੱਠਾ ਕਰਦੀ ਹੈ। DME ਜਾਂ HASCO ਤੋਂ ਸਟੈਂਡਰਡ ਮੋਲਡ ਬੇਸ ਸਮਾਂ ਬਚਾਉਂਦੇ ਹਨ। ਕੈਵਿਟੀ ਅਤੇ ਕੋਰ ਪ੍ਰੀ-ਮਸ਼ੀਨ ਵਾਲੀਆਂ ਜੇਬਾਂ ਵਿੱਚ ਡਿੱਗਦੇ ਹਨ। ਅਲਾਈਨਮੈਂਟ ਗਾਈਡ ਪਿੰਨ ਅਤੇ ਬੁਸ਼ਿੰਗ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਇਹਨਾਂ ਹਿੱਸਿਆਂ 'ਤੇ ਪਹਿਨਣ ਵਾਲੇ ਹਿੱਸੇ ਹਿੱਸਿਆਂ 'ਤੇ ਫਲੈਸ਼ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ ਕਿਉਂਕਿ ਉੱਲੀ ਦੇ ਅੱਧੇ ਹਿੱਸੇ ਹੁਣ ਸਾਫ਼ ਨਹੀਂ ਮਿਲਦੇ।

ਪਹਿਲਾ ਲੇਖ ਨਿਰੀਖਣ ਇੱਕ CMM 'ਤੇ ਹੁੰਦਾ ਹੈ। ਕੋਆਰਡੀਨੇਟ ਮਾਪਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ 3D ਮਾਡਲ ਦੇ ਵਿਰੁੱਧ ਨਾਜ਼ੁਕ ਮਾਪਾਂ ਦੀ ਜਾਂਚ ਕਰਦੀਆਂ ਹਨ। ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਾਹਰ ਕੋਈ ਵੀ ਵਿਸ਼ੇਸ਼ਤਾ ਫਲੈਗ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਆਮ ਸ਼ੱਕੀ ਡੂੰਘੀਆਂ ਜੇਬਾਂ ਹਨ ਜੋ ਮਸ਼ੀਨਿੰਗ ਦੌਰਾਨ ਡਿਫੈਕਟ ਕੀਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ ਅਤੇ ਪਤਲੀਆਂ ਕੰਧਾਂ ਜੋ EDM ਦੌਰਾਨ ਹਿਲਦੀਆਂ ਹਨ। ਸੁਧਾਰਾਂ ਦਾ ਮਤਲਬ ਹੈ CNC ਜਾਂ EDM ਸਟੇਸ਼ਨ 'ਤੇ ਵਾਪਸ ਜਾਣਾ। ਕਈ ਵਾਰ ਹੈਂਡ ਪਾਲਿਸ਼ਿੰਗ ਜਾਂ ਸਪਾਟ ਵੈਲਡਿੰਗ ਅਤੇ ਰੀ-ਮਸ਼ੀਨਿੰਗ ਨਾਲ ਠੀਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਟ੍ਰਾਇਲ ਰਨ ਗਾਹਕਾਂ ਦੀ ਮਨਜ਼ੂਰੀ ਲਈ ਨਮੂਨੇ ਦੇ ਹਿੱਸੇ ਤਿਆਰ ਕਰਦੇ ਹਨ। ਮੋਲਡ ਨੂੰ ਮੋਲਡਿੰਗ ਦੀ ਸਹੂਲਤ ਲਈ ਭੇਜਿਆ ਜਾਂਦਾ ਹੈ, ਇੱਕ ਪ੍ਰੈਸ ਵਿੱਚ ਮਾਊਂਟ ਹੋ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਕੁਝ ਸੌ ਸ਼ਾਟ ਚਲਾਉਂਦਾ ਹੈ। ਨਮੂਨੇ ਅਯਾਮੀ ਜਾਂਚਾਂ ਅਤੇ ਆਰਐਫ ਟੈਸਟਿੰਗ ਲਈ QC ਕੋਲ ਜਾਂਦੇ ਹਨ। ਸਮਾਯੋਜਨ ਸਾਈਟ 'ਤੇ ਹੁੰਦੇ ਹਨ। ਗੇਟ ਦੇ ਆਕਾਰ ਨੂੰ ਖੋਲ੍ਹਣ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ ਜੇਕਰ ਹਿੱਸੇ ਹਿਚਕਿਚਾਹਟ ਦੇ ਚਿੰਨ੍ਹ ਦਿਖਾਉਂਦੇ ਹਨ। ਕੂਲਿੰਗ ਸਮੇਂ ਨੂੰ ਵਧਾਉਣ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ ਜੇਕਰ ਹਿੱਸੇ ਕੱਢਣ ਤੋਂ ਬਾਅਦ ਫਟ ਜਾਂਦੇ ਹਨ। ਇਹ ਟਵੀਕਸ ਇੱਕ ਜਾਂ ਦੋ ਦਿਨ ਲੈਂਦੇ ਹਨ। ਇੱਕ ਵਾਰ ਨਮੂਨੇ ਪਾਸ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਉੱਲੀ ਉਤਪਾਦਨ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦੀ ਹੈ।
ਉਸ ਬਿੰਦੂ 'ਤੇ ਸ਼ਾਟ ਦੀ ਗਿਣਤੀ ਜ਼ੀਰੋ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ। ਰੱਖ-ਰਖਾਅ ਦੇ ਅੰਤਰਾਲ ਸੰਭਾਵਿਤ ਪਹਿਨਣ ਦੇ ਆਧਾਰ 'ਤੇ ਨਿਯਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਮੋਲਡ ਅੰਤ ਵਿੱਚ ਨਵੀਨੀਕਰਨ ਲਈ ਟੂਲਰੂਮ ਵਿੱਚ ਵਾਪਸ ਆ ਜਾਵੇਗਾ। ਵਿਭਾਜਨ ਲਾਈਨ ਸਤਹ ਮੁੜ - ਜ਼ਮੀਨ ਪ੍ਰਾਪਤ ਕਰਦੇ ਹਨ। ਖਰਾਬ ਇਜੈਕਟਰ ਪਿੰਨ ਬਦਲੇ ਜਾਂਦੇ ਹਨ। ਪਾਲਿਸ਼ਿੰਗ ਕੈਵਿਟੀ ਫਿਨਿਸ਼ ਨੂੰ ਅਸਲ ਸਪੈੱਕ 'ਤੇ ਵਾਪਸ ਲਿਆਉਂਦੀ ਹੈ। ਇੱਕ ਚੰਗੀ-ਸੰਭਾਲ ਕੀਤੀ ਕੀਫੋਬ ਮੋਲਡ ਵੱਡੀ ਮੁਰੰਮਤ ਤੋਂ ਪਹਿਲਾਂ 300,000 ਤੋਂ 500,000 ਚੱਕਰ ਚਲਾਉਂਦੀ ਹੈ। ਅਣਗੌਲਿਆ ਟੂਲ ਬਹੁਤ ਜਲਦੀ ਫੇਲ ਹੋ ਜਾਂਦਾ ਹੈ।

ਜਾਂਚ ਭੇਜੋ